温州市百超精密钣金有限公司:不锈钢机箱定制加工工艺与参数解析
📅 2026-10-20
🔖 温州市百超精密钣金有限公司:精密钣金,激光切割,不锈钢机箱,数控折弯,金属壳体加工
在定制不锈钢机箱的实际交付中,不少客户会遇到同一套图纸在不同批次间出现装配干涉、折弯回弹导致孔位偏移、激光切割挂渣影响后续焊接等问题。这些现象看似偶发,根源往往在于加工环节的工艺参数与设备能力没有形成闭环控制。
从现象到根因:不锈钢机箱为何容易"差之毫厘"
不锈钢材料(尤其是304、316L)加工硬化倾向明显,折弯时的回弹量比碳钢高出约30%~50%。如果数控折弯工序仍沿用碳钢经验值,角度偏差会直接传导至箱体拼装环节。温州市百超精密钣金有限公司在长期承接金属壳体加工订单中发现,回弹补偿、切割热影响区控制、焊接变形预判这三项参数若未联动设定,机箱的形位公差很难稳定在±0.1mm以内。
关键工序的技术参数解析
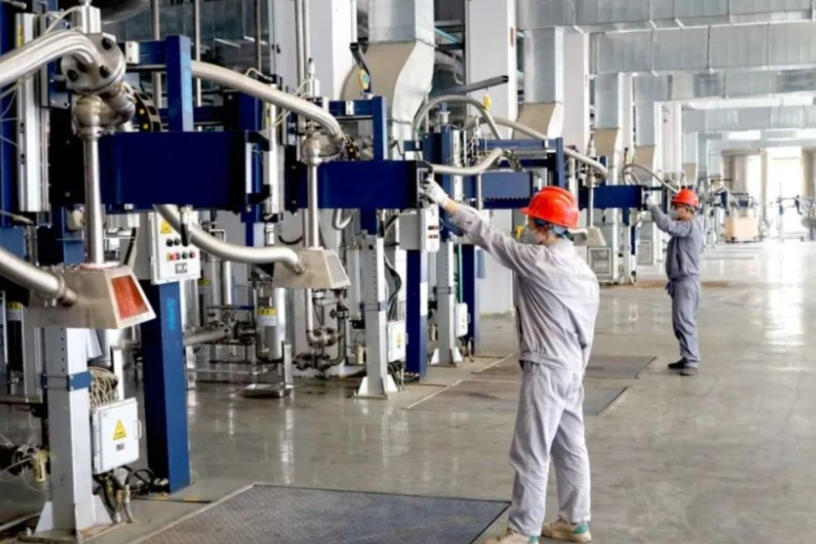
以1.5mm厚304不锈钢机箱为例,激光切割环节需将功率控制在2000W~3000W区间,辅助气体选用高压氮气,切口粗糙度可控制在Ra3.2以内,有效减少后续去毛刺工时。数控折弯则需根据材料批次实测抗拉强度,动态调整下模V槽宽度与折弯速度——V槽过窄会加剧外侧拉伸减薄,过宽则回弹更难约束。
- 激光切割:氮气压力0.8~1.2MPa,焦点位置-0.5mm,割缝垂直度≤0.05mm
- 数控折弯:回弹补偿角预设1.5°~3°,折弯速度降至碳钢的60%
- 焊接工装:采用柔性夹具分段对称施焊,控制热输入量在0.8kJ/mm以下
设备能力与工艺匹配的对比视角
市面上部分钣金厂将激光切割与折弯分置于不同车间,流转过程中二次装夹误差累积可达0.15mm以上。温州市百超精密钣金有限公司:精密钣金,激光切割,不锈钢机箱,数控折弯,金属壳体加工各环节在同厂区内完成工序衔接,切割后直接进入折弯工位,减少了中转磕碰与基准丢失的风险。这种一体化排产对多品种、小批量的定制机箱尤为关键。
给采购方的建议是:询价时不妨要求供应商提供折弯回弹补偿记录表与首件三坐标检测报告,这两份文件比单纯的设备清单更能反映工艺控制水平。机箱类金属壳体加工的核心竞争力,最终落在参数数据库的积累深度上,而非单一设备的品牌。