精密钣金加工中激光切割与数控折弯工艺对比
📅 2026-10-14
🔖 温州市百超精密钣金有限公司:精密钣金,激光切割,不锈钢机箱,数控折弯,金属壳体加工
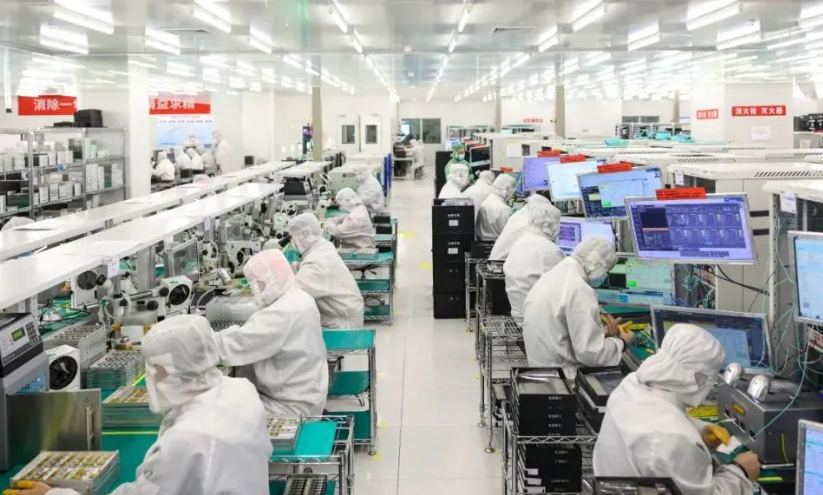
在温州地区的不锈钢机箱与金属壳体加工车间里,经常能看到这样的场景:一张1.5mm厚的304不锈钢板,在激光切割机上不到两分钟就完成了复杂轮廓的下料,边缘光滑无毛刺;而同一批订单的折弯工序,却可能在数控折弯机前反复调试角度。这种效率落差背后,是两种工艺截然不同的技术逻辑。
激光切割:热分离的精度边界
激光切割的本质是聚焦高能量密度光束使金属局部熔化或汽化。对于精密钣金而言,它的优势集中在切割缝窄(通常0.1-0.3mm)、热影响区小、无需开模即可处理异形孔。但很多操作员忽略了一个细节:切割不锈钢时,氮气辅助气压需根据板厚动态调整,2mm以下用1.0-1.2MPa,3mm以上则需1.6MPa以上,否则挂渣会直接拖累后续折弯定位。
数控折弯:冷成形的回弹博弈
数控折弯看似简单,实则是对材料回弹的精确补偿。以我司加工的304不锈钢机箱为例,1.5mm板折90°时,实际回弹角约1.5°-2°,需在系统里预置补偿值。更关键的是折弯顺序——先折长边再折短边,否则工件与模具干涉会让金属壳体加工直接报废。
工艺对比:效率与成本的交叉点
- 激光切割:适合复杂轮廓、小批量,但厚板切割速度骤降(6mm碳钢约1.8m/min)
- 数控折弯:模具成本高,但单件折弯耗时仅10-30秒,适合批量成形
- 两者衔接处需预留精密钣金的折弯余量,否则激光切出的展开尺寸再准也白费
温州市百超精密钣金有限公司:精密钣金,激光切割,不锈钢机箱,数控折弯,金属壳体加工——这五项能力并非孤立存在。我们的经验是:先根据折弯半径反推激光切割的展开系数,再用数控折弯的补偿数据库校准激光下料图。对于不锈钢机箱类订单,建议将激光切割的拐角处增加0.2mm微连接,防止折弯时尖角开裂。
如果您的金属壳体加工订单同时涉及异形孔和多次折弯,不妨把图纸发给我们做一次工艺预审——很多时候,调整折弯顺序比换设备更能解决精度问题。